
 English
 Русский
 عربي
 Español
 한국어
 简体中文
 Português
 Français
 Deutsch
 日本語
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
- Решения для производства говядины
- Решения для свиноводства
- Решения для баранины
- Решения для птицеводства
- Вспомогательное санитарное оборудование для производственных помещений
- Оборудование для охлаждения, замораживания и хранения
August 10, 2026
Планирование мощности — фундамент каждого проекта предприятия убоя, и вместе с тем наиболее часто просчитываемый элемент. Линия убоя заниженной мощности для рыночного спроса создаёт постоянное узкое место, а завышенная линия связывает капитал в оборудовании, работающем ниже проектной производительности. Между этими крайностями лежит дисциплинированный процесс согласования мощности линии убоя с рыночными данными, рабочими часами и реалистичными допущениями производительности. Конфигурация оборудования, возникающая из этого процесса, определяет не только сколько животных предприятие может перерабатывать в день, но и сможет ли завод экономично расширяться, успевают ли гигиенические системы и системы безопасности пищевых продуктов, и приносит ли инвестиция расчётную отдачу. Это руководство объясняет метод планирования мощности для предприятий убоя от малых операций до промышленных проектов, логику конфигурации оборудования на каждом масштабе и как Henger Technology поддерживает планирование мощности инженерным анализом и модульной конструкцией линии.
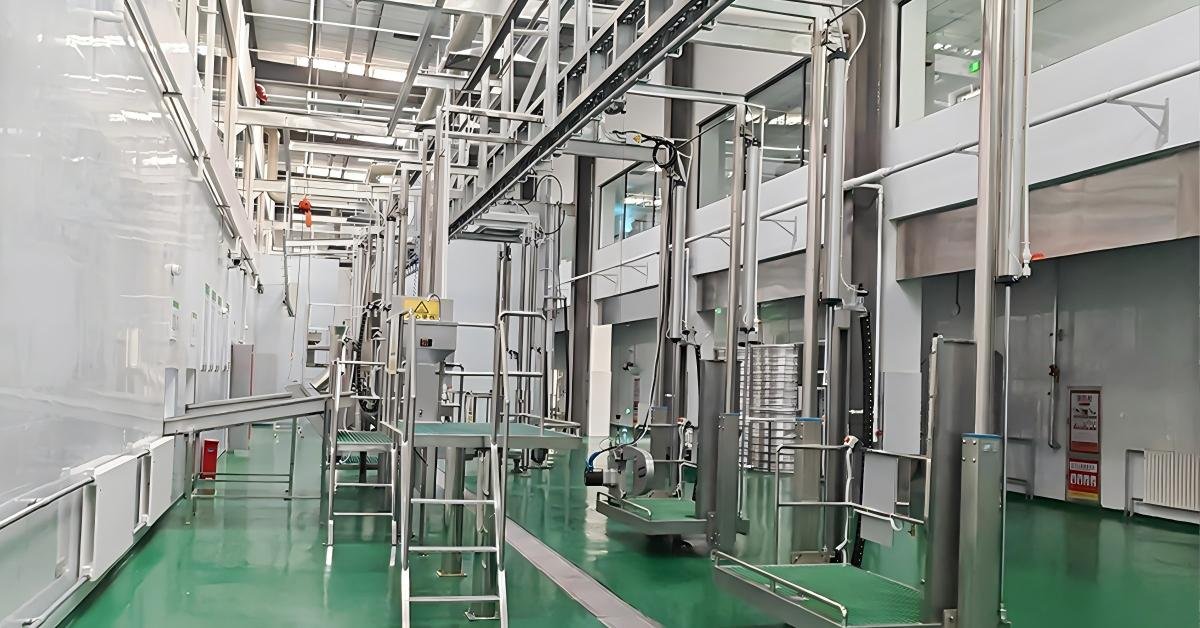
• Несоответствие мощности и оборудования: многие предприятия проектируются вокруг номинальной цифры без перевода её в требуемую конфигурацию оборудования. Мощность линии ограничена самой медленной станцией — оглушение, обескровливание, потрошение, инспекция или охлаждение — и при несбалансированных станциях линия работает далеко ниже проектной производительности.
• Переинвестирование или узкие места: завышенное оборудование — выше капитальные затраты, энергопотребление и обслуживание неиспользуемой мощности. Заниженное — узкие места, ограничивающие выручку. Оба результата от одной причины: планирование без опоры на рыночный спрос и данные эксплуатации.
• Проблемы совместимости расширения: при росте предприятия расширение сложно, если исходная конфигурация не интегрируется с дополнительными модулями. Предприятия без плана расширения сталкиваются с преждевременной заменой оборудования или фрагментированной линией.
• Нереалистичные допущения производительности: расчёты на теоретическом максимуме без учёта смен, перерывов, времени очистки, обслуживания и колебаний выхода дают недостижимые цели. Разрыв плановой и фактической производительности влияет на обязательства поставки и стоимость на животное.
• Масштабирование соответствия и гигиены: с ростом мощности линии гигиенические системы должны масштабироваться пропорционально. Предприятия, увеличивающие скорость без модернизации инспекции, санитарии и охлаждения, создают риски соответствия, останавливающие производство по замечаниям аудитов.
• Неопределённость спроса и рынка: решения о мощности принимаются против прогнозов с неопределённостью. Предприятия без гибкости операционной модели имеют ограниченную возможность реагировать на колебания спроса.
• HACCP: план определяет критические контрольные точки — эффективность оглушения, обескровливание, инспекцию туш, охлаждение, контроль холодильной цепи. Конфигурация оборудования должна давать контрольным точкам мощность для работы на проектной скорости. Линия без мощности инспекции, охлаждения и контроля температуры не может работать на номинальной производительности при сохранении соответствия — мощность соответствия становится эффективной мощностью линии.
• GMP: планировка, материальные потоки, гигиеническое зонирование, дренаж, вентиляция и доступ очистки. План мощности должен выделять место под гигиенические зоны, санитарные системы и инфраструктуру очистки; конфигурация включает системы мойки, дезинфекции и личной гигиены под планируемую производительность.
• Требования экспортных рынков: план учитывает покрытие инспекции, документацию температуры и прослеживаемость, требуемые странами-импортёрами, обеспечивая работу на проектной мощности с записями соответствия для экспорта.
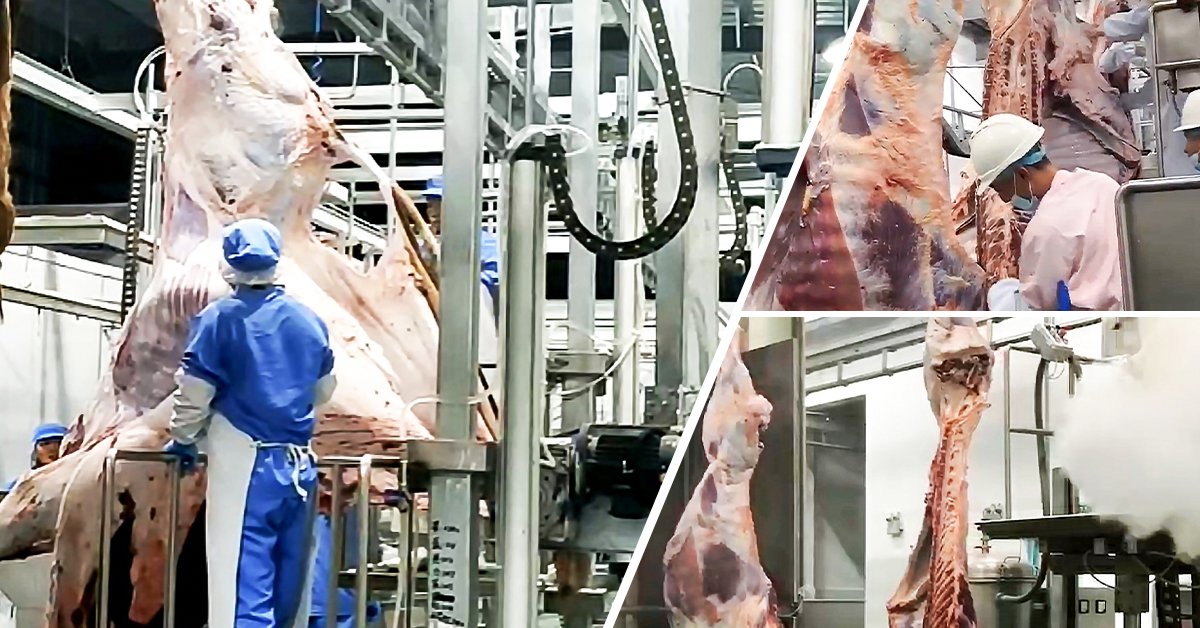
Фаза 1: Расчёт базиса мощности. Процесс начинается с операционного базиса: целевая суточная производительность, число смен, часы смены и производственный календарь. Из этих параметров рассчитывается требуемая скорость линии в животных в час и рабочее время на животное на каждой станции. Применяются реалистичные коэффициенты производительности — перерывы, время очистки, окна обслуживания, нормальные вариации — вместо теоретических максимумов.
Фаза 2: Конфигурация оборудования по станциям. От загона и оглушения через обескровливание, разделку, потрошение, инспекцию, распиловку и охлаждение. Каждая станция настроена так, чтобы её мощность соответствовала целевой: трёхточечный электрооглушитель и халяльный вращающийся бокс, конвейер обескровливания с правильным шагом подвесов, подвесной конвейер под скорость линии, оборудование синхронной инспекции с покрытием каждой туши в цикле, пила распиловки под диапазон размеров туш.
Фаза 3: Подбор гигиенической инфраструктуры и соответствия. Машина мойки ящиков и автоматическая мойка сапог — санитарная мощность под объём; воздушный душ и станция мытья рук — личная гигиена под штат; охлаждение туш и промышленное холодное хранение — мощность температурного контроля под суточный выпуск.
Фаза 4: Планирование расширения. Конфигурация разрабатывается с определённым путём расширения: продление конвейерных линий, добавление станций, поэтапное масштабирование охлаждения и хранения. Модульная конструкция позволяет добавлять мощность постепенно, согласуя инвестиции с ростом рынка.
Фаза 5: Пусконаладка и наращивание. Линия вводится поэтапно: от сниженной производительности до проектной по мере освоения операторами. Пусконаладка проверяет каждую станцию на настроенной мощности, баланс линии на полной скорости и работу гигиенических систем. Данные наращивания сверяются с планом, конфигурация корректируется при отличиях.
Кейс 1: ЮАР — халяльный проект убоя КРС на 300 голов в день. Конфигурация балансировала станции против суточной цели: халяльный вращающийся бокс и трёхточечный оглушитель, подвесной конвейер под скорость, синхронная инспекция, пила распиловки, охлаждение и холодное хранение. Предприятие работало на проектной мощности с документацией соответствия для экспортной программы.
Кейс 2: Венесуэла — проект убоя свиней на 500 голов в день. Переход от малой операции к коммерческой мощности наглядно показал путь расширения: конфигурация под более высокую производительность, параллельное масштабирование гигиены и холодильной цепи. При повышении мощности линии системы гигиены и охлаждения обновлялись в той же программе.
Кейс 3: Венесуэла — проект убоя птицы на 5000 голов в день. Полуавтоматическая конфигурация балансировала ручные и автоматические станции в контуре малой-средней мощности, показывая масштабируемость метода по видам и размерам предприятий.
Малый убой, 10–50 животных/день: ручные станции с избранным механизированным оборудованием для критических операций; путь расширения — модернизация до полуавтоматической линии.
Среднее предприятие, 100–500 животных/день: полуавтоматическая линия со сбалансированными механизированными станциями и гигиеническими системами; добавление модулей и мощности холодильной цепи поэтапно.
Промышленное предприятие, 500+ животных/день: автоматизированная линия с полной конвейерной системой, инспекцией и интегрированной холодильной цепью; параллельные линии или расширенные станции.
Переработка птицы, 1000–10000 птиц/день: полуавтоматическая-автоматическая линия с видовыми станциями; продление конвейера и добавление станций.
Ежедневно: контроль фактической скорости против целевой на каждой станции, выявление станций с накоплением туш; синхронизация линии и инспекции; работа гигиенических станций; температуры охлаждения и хранения под загрузку дня.
Еженедельно: обзор недельной производительности против плана, анализ разрыва и ограничивающих станций; осмотр конвейеров на износ и смазку; обзор документации соответствия.
Ежемесячно: анализ баланса линии по времени каждой станции; проверка гигиенического оборудования; обзор энергопотребления и стоимости на животное.
Ежеквартально: сервисный визит Henger для комплексного обзора линии и валидации плана мощности; замена изнашиваемых компонентов; обновление плана под изменения рынка.
В1: Как определить требуемую мощность линии? Из рыночного спроса: объём продаж и доступность животных. От спроса определите операционный базис — смены в день, часы смены, производственные дни — и рассчитайте требуемую производительность в животных в час. Примените реалистичные коэффициенты. Анализ спроса учитывает и текущий спрос, и траекторию роста.
В2: Что будет, если конфигурация не соответствует целевой мощности? Станция ниже цели становится ограничением — линия работает на мощности станции. Станции выше цели несут капитал и эксплуатационные расходы избыточной мощности. Каждая станция — оглушение, обескровливание, разделка, потрошение, инспекция, охлаждение, хранение — должна балансироваться к одной цели.
В3: Может ли малая операция расшириться до промышленной на том же оборудовании? Да, если исходная конфигурация планировалась с путём расширения. Оборудование Henger модульно: продление конвейеров, добавление станций, масштабирование холодильной цепи. Предприятия без плана расширения платят за замену несовместимого оборудования.
В4: Разница номинальной и устойчивой мощности? Номинальная — теоретическая производительность из характеристик без учёта реальности. Устойчивая — поддерживаемая во времени с учётом смен, перерывов, очистки, обслуживания, колебаний выхода и процессов соответствия. Устойчивая обычно 70–80% номинальной. Планирование — на устойчивой, с запасом над целью спроса.
В5: Как инфраструктура соответствия влияет на план? Инспекция, гигиена, охлаждение и документация должны конфигурироваться на ту же производительность, что и линия. Линия, обрабатывающая больше, чем может проверить инспекция или охладить система, не работает на номинальной мощности с соответствием. Эффективная мощность ограничена инфраструктурой соответствия.
В6: Какая поддержка после продажи? Инженерная поддержка на всём проекте: анализ мощности, конфигурация, монтаж, пусконаладка. Гарантия 12 месяцев, склад запчастей, круглосуточная онлайн-поддержка, выезды инженеров. Обзоры баланса линии и валидация плана мощности — в программе послепродажного обслуживания.
Планирование мощности линии убоя — дисциплина, связывающая рыночный спрос с инвестициями в оборудование. План на рыночных данных, реалистичных допущениях и сбалансированной конфигурации даёт предприятие, работающее на проектной производительности, расширяющееся экономично и сохраняющее соответствие на полной мощности.
Основана в 2018 году, более 60 патентов, партнёрства с Тяньцзиньским университетом коммерции и Университетом Биньчжоу. Henger приглашает посетить стенд на выставке Seoul Food and Hotel 2026.
Свяжитесь с Henger Technology, чтобы обсудить планирование мощности. Посетите hengerglobal.com и запросите анализ мощности для вашего предприятия.
Высокотехнологичная зона, город Биньчжоу, провинция Шаньдун, Китай.
№ 338, улица Тун Разак, Кампунг Датук Керамат, 55000 Куала-Лумпур

